


생산에 주의를 기울이는 동시에 생산의 안전도 고려해야 합니다. 합리적인 작동 프로세스는 기계의 수명을 포함하여 안전을 보장하고 수명을 보장합니다. 레이저 절단기에도 작동 요구 사항이 있습니다.
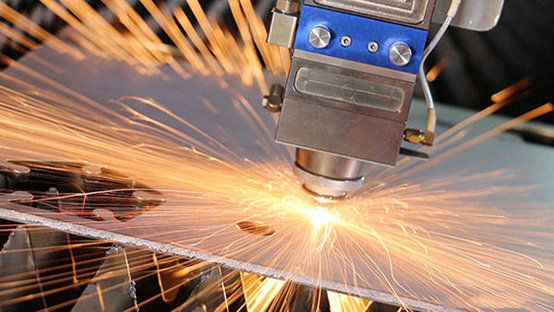
먼저 안정화 전압 전원 공급 장치의 메인 스위치를 켜고 출력 전압을 안정화 전압 모드로 전환하고 주전원을 사용하지 마십시오. 공작 기계의 주 전원 스위치를 켠 다음 공작 기계의 제어 전원을 켭니다. 시스템 자체 검사가 완료되면 공작 기계의 각 축이 기준점으로 돌아온 다음 칠러를 시작하여 수온 및 수압을 확인합니다. 냉각기의 전원을 3분 동안 켜면 팬이 회전하여 냉각을 시작합니다.
그런 다음 질소 실린더와 산소 실린더를 켜고 실린더의 압력을 확인하고 공기 압축기와 차가운 건조기를 시작하고 냉각기가 설정 온도에 도달할 때까지 기다린 다음 레이저의 주 전원 공급 장치를 켜고 낮은 전원을 켭니다. 전압, 레이저 패널에 "HV READY"라는 단어가 표시되면 고전압을 켜십시오. 레이저 패널에 "HV START"라는 단어가 표시되면 레이저 빨간색 표시등이 켜지고 "LASER H-VOLTAGE NOT READY" 경보가 나타납니다. 수치 제어 시스템의 오른쪽 상단 모서리에 이전에 표시되었던 것이 사라지고 고전압이 정상임을 나타냅니다. 레이저는 대기 작동 상태로 들어갑니다.
1. 절단하기 전에 재료 유형, 재료 두께 및 재료 크기를 확인하십시오. 모든 절단 헤드가 올바른지 확인하십시오. 비금속 재료를 절단하려면 접촉 절단 헤드(비금속 감지 링 포함)를 사용해야 합니다.
2. 가장자리가 공작 기계의 X 및 Y 축과 평행하도록 플레이트를 조정하고 커팅 헤드가 플레이트 범위 밖에서 작동하지 않도록 하십시오. Z축을 절단 시작점으로 이동하고, 실행할 프로그램을 시뮬레이션하고, 소프트 리미트를 초과하는 알람이 없는지 확인하고, 편집 모드로 들어가 재료 유형 및 두께에 따라 힘 및 속도 펀칭 시간을 조정합니다. .
3. 탄소강판을 절단하려면 수동 모드에서 질소를 선택하고 절단에 필요한 압력 값으로 기압계를 조정하십시오. 그런 다음 초점 위치를 확인하고 동축 검사 절차를 실행하여 레이저 빔이 노즐 중앙을 통과하고 Z축이 플레이트 표면으로 이동하는지 확인합니다. 노즐과 플레이트 표면 사이의 거리를 조정하고 결정합니다(제어 상자의 전위차계 조정).
4. 위의 항목이 정상이면 기계를 실행 상태로 전환하여 공작물을 절단할 수 있습니다.
5. 절단 중 슬래그 걸림, 복귀 또는 기타 비정상적인 상황이 발생하면 즉시 정지하여 원인을 파악한 다음 장비 손상을 방지하기 위해 문제를 해결한 후 절단을 계속하십시오.
6. 작업 완료 후 다음 순서로 기계를 종료하십시오. 1) 레이저의 고전압을 끕니다. 2) 레이저 패널의 저전압을 끕니다. 3) 레이저의 주 전원 공급 장치를 분리합니다. 4) 냉각기를 끕니다. 5) 공작 기계의 제어 전원 공급 장치와 공작 기계의 주 전원 스위치를 분리하십시오. 6) 차가운 건조기를 끄십시오. 7) 공기 압축기를 끕니다. 8) 산소 및 질소 밸브를 닫습니다.
물론 다른 기계와 장비는 다를 수 있지만 프로세스는 기본적으로 동일합니다. 이 기사의 공정은 설명하기 편리한 Huagong Laser의 판금 레이저 커팅 머신의 프로토 타입을 기반으로 설명됩니다. 절단기의 자세한 내용은 직접 문의하시기 바랍니다.
HGTECH 소개: HGTECH는 중국 레이저 산업 응용 분야의 선구자이자 리더이자 글로벌 레이저 가공 솔루션의 권위 있는 제공업체입니다. 레이저 지능형 기계, 측정 및 자동화 생산 라인, 스마트 공장 구축을 종합적으로 배치하여 지능형 제조를 위한 전반적인 솔루션을 제공합니다.


